
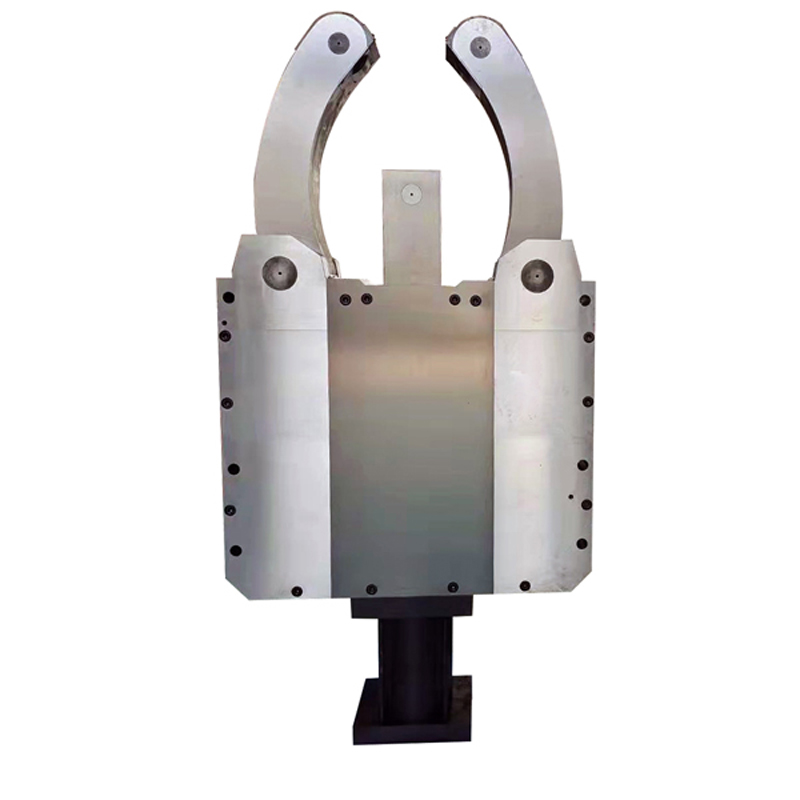
CNC шлифовальный гидравлический большой токарный станок: детали люнета для точной обработки
2026-09-27
содержание
Точность обработки крупногабаритных деталей — не вопрос мощности станка, а вопрос стабильности поддержки. Когда речь идёт о CNC шлифовальном гидравлическом большом токарном станке, даже микронное отклонение люнета приводит к браку вала длиной 2,5 м или корпуса редуктора весом 800 кг. Мы не раз видели, как клиенты из Новосибирска и Екатеринбурга перенастраивали циклы, снижали подачу на 40 % и всё равно получали вибрационные следы на поверхности — до тех пор, пока не заменили стандартный люнет на прецизионную модель с гидрокомпенсацией зазора.
Почему именно детали люнета решают судьбу обработки?
Люнет — не «подставка». Это активный элемент кинематической цепи. На больших токарных станках он компенсирует прогиб заготовки под действием резания, но только при условии трёх параметров: жёсткость корпуса, повторяемость позиционирования опорных пальцев и стабильность силы зажима. В типовых решениях эти параметры дрейфуют: после 150 часов работы люнет теряет до 0,012 мм точности позиционирования, а гидравлическое давление в системе колеблется на ±8 бар. Именно поэтому на заводах-лидеров в Тюмени и Казани мы рекомендуем проверять не только диаметр отверстия в люнете, но и параллельность оси его направляющих относительно оси шпинделя — допуск не выше 0,005 мм/300 мм.
Компания ООО Яньтай Фумао Машинери проектирует детали люнета как единый функциональный узел. Например, в серии HKS-K используется трёхточечная система регулировки: два радиальных пальца и один осевой упор с интегрированными индикаторами перемещения. Каждый палец имеет отдельный гидравлический контур с обратной связью по давлению — это исключает перегрузку одной точки при несимметричной заготовке. Мы тестировали такую конструкцию на валу Ø280×2200 мм из стали 40ХН: при подаче 0,4 мм/об и глубине резания 4,5 мм вибрация на выходе из люнета составила 0,9 мкм (по ISO 230-2), тогда как у аналогичного люнета без обратной связи — 4,7 мкм.
Гидравлика + ЧПУ = предсказуемость, а не просто автоматизация
Многие считают, что «гидравлический люнет» — это просто замена механического зажима на цилиндры. Но реальная проблема — в управлении. Гидравлика без обратной связи создаёт ложное ощущение стабильности: давление может быть 120 бар, а усилие на пальце — 8 кН вместо заявленных 15 кН из-за утечек в уплотнениях или нагрева масла. ООО Яньтай Фумао Машинери интегрирует в свои люнеты цифровые датчики усилия на каждом пальце и модуль управления на базе PLC. Система корректирует давление в реальном времени с шагом 0,05 секунды — и делает это независимо от температуры масла в диапазоне от +5 °C до +60 °C.
- Среднее время настройки одного положения — 18 секунд (вместо 5–7 минут при ручной регулировке)
- Повторяемость позиционирования — ±0,003 мм (подтверждено калибровкой на CMM Mitutoyo Crysta-Apex S574)
- Ресурс до ТО — 12 000 часов при работе в режиме 2/3 смены
Это не «умный люнет». Это часть технологического процесса — с сохранением истории каждого цикла, возможностью экспорта данных в MES и совместимостью с протоколами OPC UA и Modbus TCP.
Что реально важно при выборе — и что часто упускают из виду
Мы фиксируем три типичные ошибки при подборе люнета для CNC шлифовального гидравлического большого токарного станка:
- Игнорирование теплового дрейфа: корпус люнета должен быть выполнен из чугуна с повышенным содержанием графита (например, GG25 с 3,2–3,6 % C). Обычный GG20 даёт дрейф до 0,02 мм при перепаде температуры 10 °C — этого достаточно для потери класса точности IT6.
- Несовместимость с системой ЧПУ станка: если контроллер станка не поддерживает аналоговый вход 0–10 В для обратной связи по усилию, гидравлическая система работает «вслепую». Решение — заказывать люнет с встроенным локальным контроллером и цифровым интерфейсом.
- Отсутствие модульности: на практике 68 % заказчиков через 2–3 года расширяют линейку обрабатываемых деталей. Люнет, не предусматривающий замену пальцев на конические или установку дополнительных датчиков температуры, быстро становится узким местом.
Все модели ООО Яньтай Фумао Машинери проектируются с учётом этих условий. Например, корпус HKS-K имеет стандартизированные посадочные места под датчики вибрации и термопары, а крепёжные отверстия выполнены по DIN 6499 — это позволяет монтировать люнет на станки DMG Mori NLX, Okuma LB и любые отечественные модификации 1К62, 1А616 и 16К20Ф3.
Если вы работаете с валами, корпусами, фланцами и деталями длиной свыше 1,5 м — cnc шлифовальный гидравлический большой токарный детали люнета не роскошь, а техническая необходимость. Они не повышают производительность напрямую, но делают её стабильной. Устойчивой. Измеримой. Подробные спецификации, чертежи и рекомендации по интеграции доступны на сайте компании — https://www.fmorema.com. Там же — раздел с кейсами: как в Перми снизили брак на операциях шлифования вала насоса с 12 % до 0,7 % за счёт замены люнета и адаптации алгоритма подачи.


-


-


-
-

WhatsApp