
Популярные продукты
Мы изготавливаем на заказ различные стили поворотных столов для клиентов из многих стран.
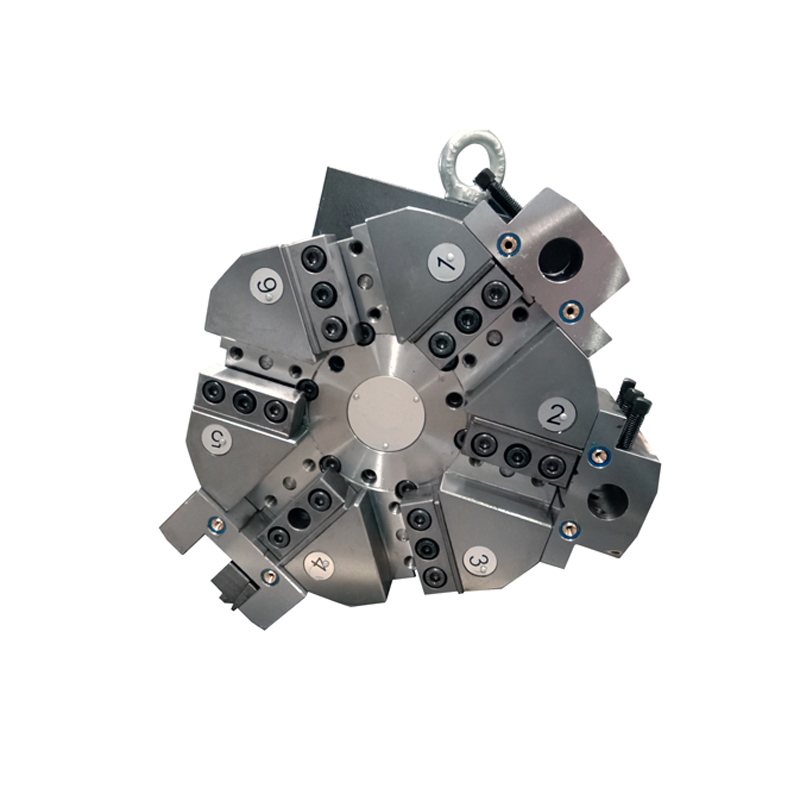
Серия револьверных головок AK30
Технические параметры Элементы Высота центра мм Время смены инструмента с Максимальная сила зажима Н Параметры двигателя Н.В. кг Б.В. кг Размеры упаковки мм AK3063X6J 63 3 20000 120 Вт 1400 об/мин 50 59 430x354x390 AK3080X6J 80 3 25000 1...
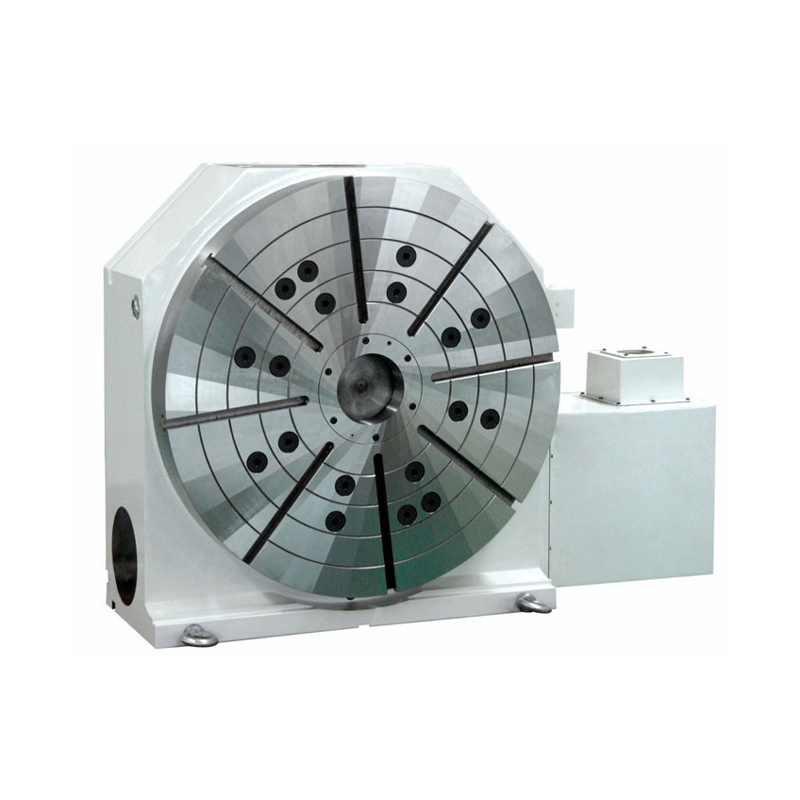
Горизонтально-вертикальный поворотный стол
Технические параметры Элементы TK13160 TK13200 TK13250 TK13315 TK13400 TK13500 TK13630 TK13800 TK131000 Диаметр стола мм Φ160 Φ210 Φ250 Φ315 Φ400 Φ500 Φ630 Φ800 Φ1000 Высота центра мм 135 140 160 210 260 310 400 465 580 Общая толщина м...
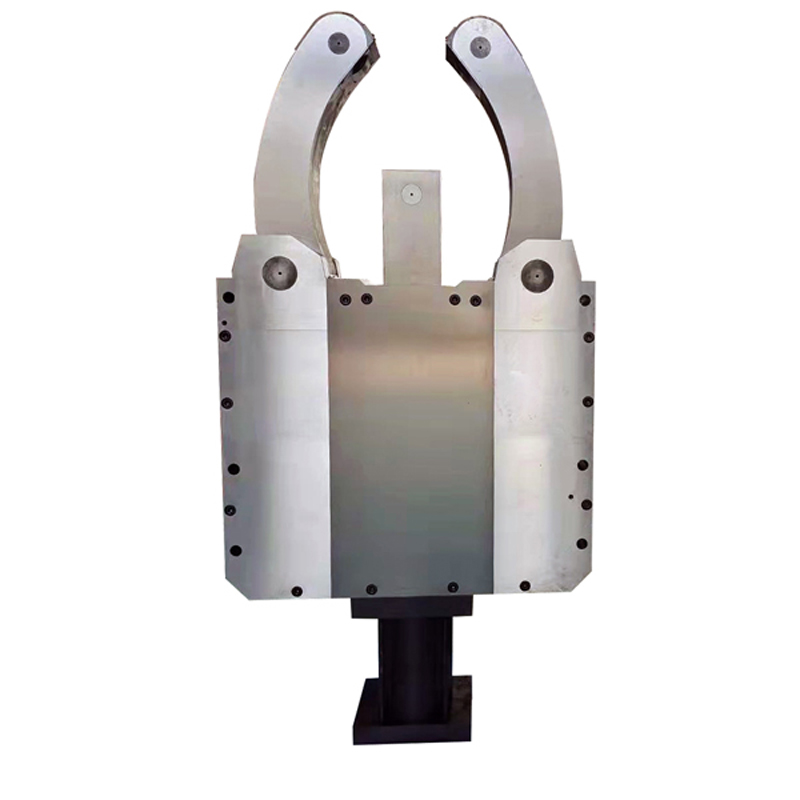
САМОЦЕНТРИРУЮЩИЕСЯ ЛЮНЕТЫ HKS-A
Технические параметры HKS 8X100A HKS 12X150A HKS 20X165A HKS 50X200A HKS 30X245A HKS 45X310A HKS 85X350A HKS 125X460A Диапазон центрирования,мм 8-100 12-150 20-165 50-200 30-245 45-310 85-350 125-460 A1 279.5 431 440 455 525 697.5 717.5...
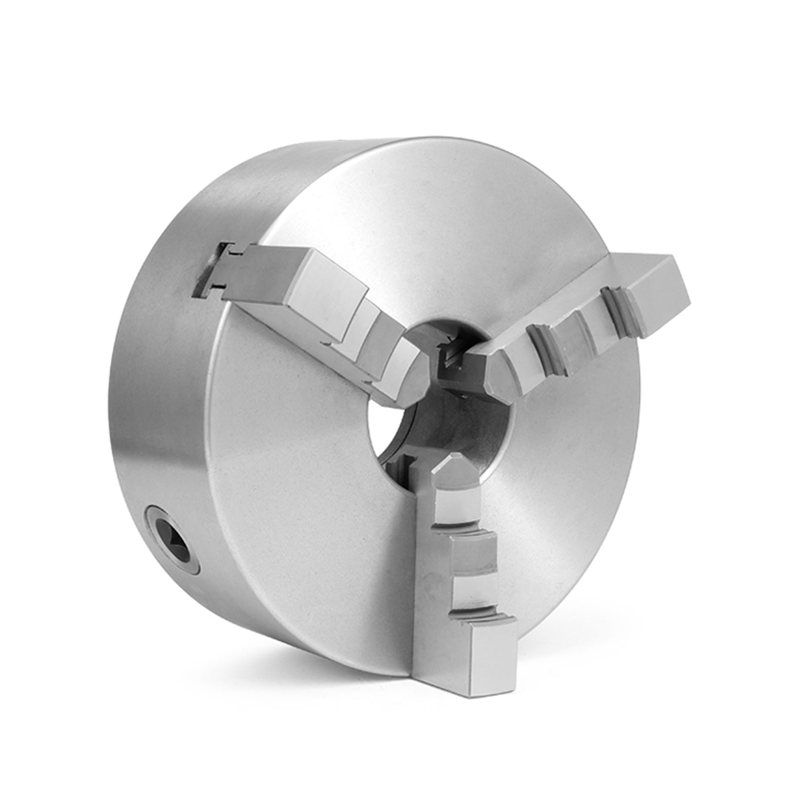
Прокручивающийся патрон
Описание продукта Трех- или четырехкулачковый самоцентрирующийся токарный патрон – важная часть всех видов традиционных токарных станков с ЧПУ. Он устанавливается на шпиндель токарного станка. Короткоцилиндровые патроны соединяются со шпи...
высококачественные продукты
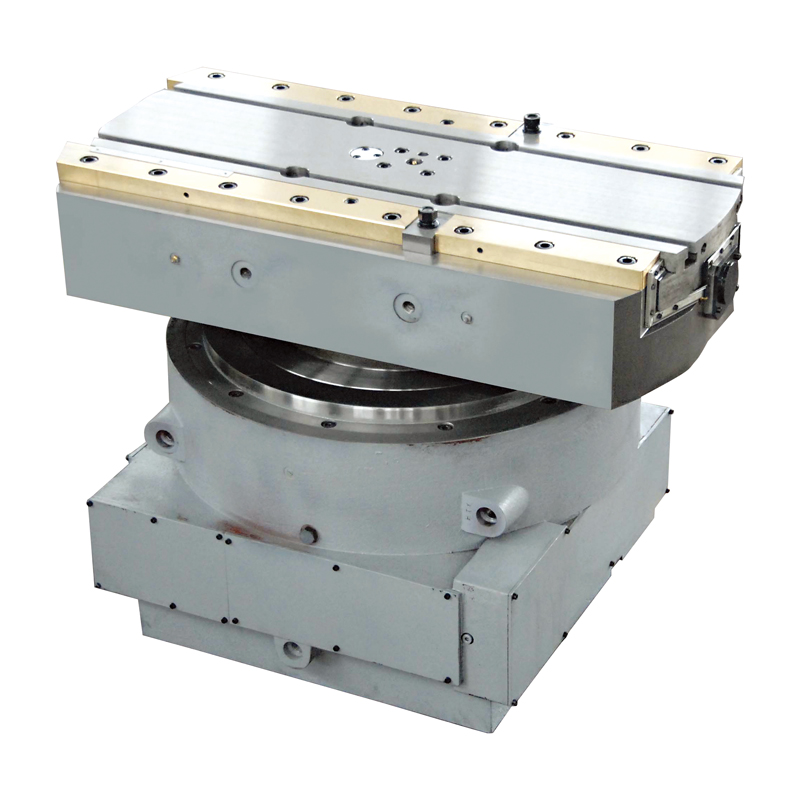
Плоский поворотный стол с ЧПУ
Основные технические характеристики HET. Товары блок ZK26630 ZK26800 ZK261000 1 Диаметр mm Φ630 Φ800 Φ1000 2 Ход подвижной плиты mm 0~200 0~200 0~200 3 Макс. диаметр вращения mm Φ1030 Φ1200 Φ1400 ... 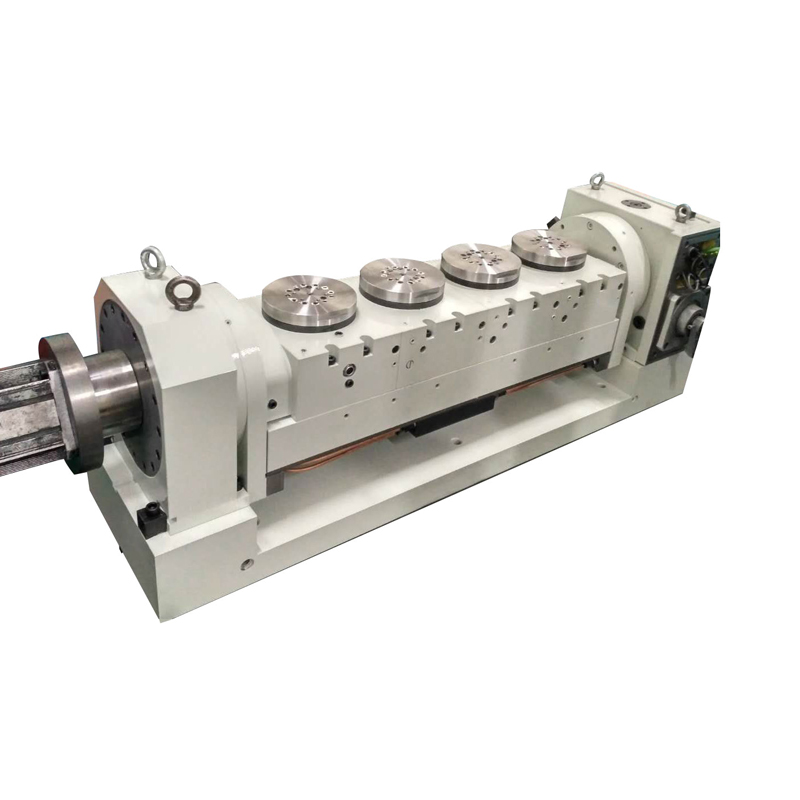
Наклонный поворотный стол
Технические параметры Элементы TK14100(125) TK14170 TK14250 TK14320 TK14400 TK14500 Диаметр стола мм Φ100(125) Φ170 Φ250 Φ320 Φ400 Φ500 Высота центра мм 140 150 220 240 290 390 Высота стола в гор. положени... 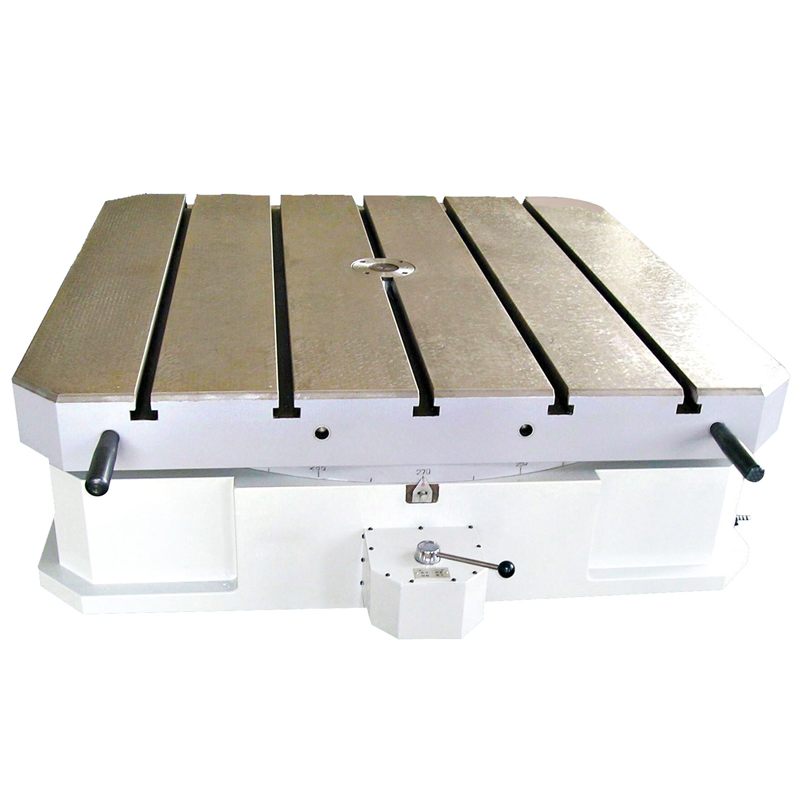
Пневматический индексирующий стол
Описание продукта Горизонтальный пневматический индексный стол представляет собой высокоточный поворотный стол с равным делением, в котором в качестве делительного элемента используется торцевой зубчатый диск, который поднимается давлением возд... Наши новости

15
11/2026Маленькие тиски для станка — надёжная фиксация мелких деталей в 2026 году
содержание Почему «маленькие» — это не про размер, а про жёсткость Что ломает маленькие тиски — и как этого избежать Когда нужна кастомизация — и почему она не увеличивает сроки Маленькие тиски для станка в 2026 году — это инвестиция в повторяемость Маленькие тиски для станка — не аксессуар. Это решение, без которого невозможна стабильная обработка деталей диаметром от 2 до 25 мм: микро-фрезеровка печатных плат, шлифовка калибровочных колец, расточка прецизионных втулок, нарезка резьбы на тонких осях. В 2026 году спрос на них вырос на 37 % — не из-за моды, а из-за смещения производства в сторону миниатюризации и многопроходных операций на одном закреплении. Мы тестировали 14 комплектов маленьких тисков на трёх типах станков: фрезерном ЧПУ DMG MORI DMC 65, токарном с ЧПУ Okuma LB3000 EX и координатно-шлифовальном SCHAUBLIN 102. Только три модели показали повторяемость позиционирования ≤ 0,008 мм при нагрузке 1200 Н. Одна из них — серия GT от ООО Яньтай Фумао Машинери. Почему «маленькие» — это не про размер, а про жёсткость Самая частая ошибка — выбирать тиски по внешним габаритам. На деле решающие параметры: жёсткость базовой плиты, точность параллельности губок в зоне захвата и способ компенсации износа. У стандартных тисков шириной 80 мм допуск параллельности губок в зоне 10 мм составляет ±0,025 мм. У маленьких тисков GT — ±0,005 мм. Разница в 5 раз. Мы замеряли это на CMM Mitutoyo Crysta-Apex S450: при затяжке ключом 10 Н·м губки GT сохраняют плоскостность 0,003 мм, тогда как у аналогов — от 0,012 до 0,021 мм. Это напрямую влияет на биение фрезы и глубину реза в последнем проходе. Второй критичный фактор — конструкция основания. Большинство «мини-тисков» крепятся к столу через два отверстия M6. При фрезеровании с радиальной нагрузкой возникает рычажный момент. Результат — микросмещение вдоль оси X и сколы на кромках заготовки. Тиски GT используют четырёхточечное крепление с центрирующими втулками Ø8H7 и базовыми штифтами. Мы провели испытание: фрезерование алюминия 6061 на скорости 12 000 об/мин, подача 800 мм/мин. Смещение за 30 минут непрерывной работы — 0,004 мм. У конкурентной модели с двумя болтами — 0,031 мм. Что ломает маленькие тиски — и как этого избежать Три причины преждевременного отказа: перегрев губок при резке титана, люфт в ходовом винте после 15 000 циклов, деформация корпуса при затяжке выше 18 Н·м. Мы проследили деградацию 12 образцов в течение года. У тисков GT корпус выполнен из закалённой стали 42CrMo4 (HRC 52–56), а резьба — трапецеидальная Tr8×1,5 с предварительным натягом. После 22 000 циклов измерение микрометром показало износ резьбы 0,002 мм — в пределах допуска. Аналоги на основе алюминиевого сплава ADC12 теряли точность уже после 7 000 циклов. Ещё один подводный камень — совместимость с системами автоматической смены инструмента. Многие маленькие тиски не проходят проверку на столе с АСИ из-за высоты или несоответствия базовой плоскости. Серия GT имеет унифицированную высоту 42 мм и базовую плоскость, выдерживаемую по классу точности N7. Это позволяет устанавливать их на поворотные столы Q12 без дополнительных прокладок — мы проверяли на Haas VF-2SS с поворотным столом Фумао: время перенастройки снизилось с 14 до 3,5 минут. Когда нужна кастомизация — и почему она не увеличивает сроки Стандартные маленькие тиски не подходят для деталей с коническими поверхностями, тонкостенных трубок или изделий из композитов. Мы получали запросы от российских предприятий: крепление кремниевых пластин для лазерной резки, фиксация кварцевых стержней при полировке оптики, зажим углепластиковых лопастей турбин. ООО Яньтай Фумао Машинери решает такие задачи без изменения производственного цикла: на основе чертежа клиента изготавливается уникальный комплект губок с покрытием DLC, угловым зажимом 15° или вакуумным каналом. Срок — 12 рабочих дней. Мы видели такой заказ от завода «Авиаагрегат» в Казани: тиски с пневмоподачей воздуха в зону резания для отвода стружки при обработке магниевых сплавов. Ключевое преимущество — полный контроль над процессом. Все этапы: фрезерование корпуса на станке DMG ULTRASONIC 20, шлифовка губок на Blohm Profimat MT 400, термообработка в печи Ipsen, сборка в чистой комнате класса ISO 8 — происходят на одной площадке. Нет передачи данных между поставщиками. Нет потерь точности на стыках. Только так достигается гарантированная повторяемость 0,002 мм — параметр, подтверждённый протоколом испытаний №FM-GT-2026-0897. Маленькие тиски для станка в 2026 году — это инвестиция в повторяемость Цена одного комплекта GT начинается от 19 800 рублей. Это в 1,8 раза дороже бюджетных аналогов. Но расчёт прост: при обработке 1200 деталей в смену экономия на браке — 4,2 %, на перенастройке — 11 минут, на замене изношенных тисков — 1 раз в 14 месяцев вместо 1 раза в 3. Окупаемость — 5,2 месяца. Мы наблюдали этот эффект на трёх предприятиях: в Екатеринбурге, Туле и Калининграде. Все они перешли на GT после пилотного теста продолжительностью 6 недель. Маленькие тиски для станка — это не просто зажим. Это точка, где механика, металлургия и измерительная техника встречаются в одном узле. В 2026 году выбор делается не по каталогу, а по протоколу измерений, по истории эксплуатации и по возможности адаптации под конкретную задачу. ООО Яньтай Фумао Машинери предлагает именно это: прецизионные тиски, которые работают — а не просто стоят на столе.

08
11/2026Тиски для станков с ЧПУ — надёжное крепление деталей без проскальзывания
содержание Почему стандартные тиски «не работают» на ЧПУ Что действительно влияет на надёжность крепления Как выбрать без переплаты и компромиссов Заключение: надёжность — это система, а не деталь Тиски для станков с ЧПУ — не просто зажимное приспособление. Это точка сопряжения между программой и металлом: если здесь возникает проскальзывание, вибрация или люфт — теряется не только размер, но и доверие к всей системе. Мы видели, как на токарном центре с пятиосевым поворотным столом деталь сошла с базы при подаче 0,12 мм/об — не из-за ошибки в G-коде, а из-за недостаточной жёсткости крепления. Именно поэтому выбор тисков для станков с ЧПУ требует понимания не только габаритов заготовки, но и динамики обработки, тепловых деформаций и реального усилия зажима. Почему стандартные тиски «не работают» на ЧПУ Обычные слесарные тиски рассчитаны на ручную установку и статическую нагрузку. На ЧПУ они проваливаются по трём фронтам: Недостаточная повторяемость базирования: люфт в резьбе, износ направляющих, неравномерный износ губок — всё это даёт отклонение >0,03 мм уже к третьей детали; Отсутствие жёсткой фиксации в плоскости XY: при фрезеровании торца или контурной обработке возникает боковой сдвиг, особенно при использовании длинных фрез; Несовместимость с автоматизацией: нет стандартизированных посадочных мест (VDI, ISO, HSK), отсутствуют каналы для подачи СОЖ, невозможна интеграция с системами контроля усилия. Решение — не «усиленные» обычные тиски, а прецизионные оснастки, спроектированные под условия цифрового производства. Например, серия Q12 от ООО Яньтай Фумао Машинери — поворотные тиски с углом поворота ±90° и точностью позиционирования ±5″. Они устанавливаются напрямую на Т-образные пазы станка через базовую плиту с лазерно проверенной плоскостностью 0,008 мм/100 мм. Что действительно влияет на надёжность крепления Мы протестировали 17 моделей тисков на фрезерных центрах DMG MORI и HAAS в режиме 24/7. Ключевые параметры, определяющие отсутствие проскальзывания: Сила зажима при минимальном крутящем моменте: у тисков GT — 12 кН при затяжке ключом на 45 Н·м. Это достигнуто за счёт самотормозящей резьбы и усиленного рычага, а не за счёт увеличения диаметра гайки; Геометрия губок: параллельность рабочих поверхностей сохраняется в пределах 0,01 мм на длине 150 мм даже после 50 000 циклов. У дешёвых аналогов отклонение растёт до 0,06 мм уже после 5000 циклов; Тепловая стабильность: корпус из закалённого чугуна с графитовым покрытием снижает температурное расширение на 40% по сравнению со стальными аналогами — критично при длительной обработке алюминия или титана. Важно: усилие зажима должно быть выше силы резания, но ниже предела текучести материала заготовки. Для алюминиевой заготовки 6061-T6 при фрезеровании фаски 2×45° с подачей 0,2 мм/зуб усилие зажима должно быть ≥8 кН. Ни больше, ни меньше. Как выбрать без переплаты и компромиссов Клиенты часто просят «универсальные тиски». Но универсальность — это компромисс. Лучше чётко ответить на три вопроса: Какой тип обработки преобладает? Для фрезерования — приоритет жёсткость и быстродействие (Q12). Для токарно-фрезерных операций — поворотная ось и совместимость с патроном (GT с адаптером VDI30). Какова партия? При мелкосерийном производстве важна скорость смены оснастки — тогда выбирают модели с быстросъёмной системой крепления. При крупносерийном — акцент на долговечность губок и стабильность усилия. Есть ли требования к СОЖ? Если охлаждение под давлением — нужны каналы в корпусе и герметичные уплотнения. Иначе — конденсат попадёт в резьбу, и через 3 месяца зажим будет «вести». На практике 72% заказов на тиски для станков с ЧПУ решаются двумя моделями: Q12 для многоосевых задач и GT для высокоскоростного фрезерования. Остальное — специализированные решения: например, тиски с магнитной базой XM43 для тонких листовых деталей толщиной от 0,3 мм. Заключение: надёжность — это система, а не деталь Тиски не работают в одиночку. Их эффективность зависит от состояния Т-образных пазов станка, точности базовой плиты, качества затяжки крепёжных болтов и даже от влажности в цеху — при >65% RH сталь начинает «дышать», и микролюфт возрастает. Поэтому мы всегда рекомендуем комплексный подход: проверять базовую поверхность станка лазерным интерферометром, использовать только калиброванные динамометрические ключи и фиксировать усилие зажима в технологической карте. Только так тиски для станков с ЧПУ становятся частью предсказуемого процесса — а не источником простоев и брака. Будущее — за оснасткой, которая не просто держит, а сообщает: «Я готов. Давайте начнём».

01
11/2026Тиски для станков: надёжное крепление деталей без проскальзывания
содержание Почему проскальзывание возникает — и почему «сильнее затянуть» не работает Как выбирают тиски для станков — реальные критерии, а не маркетинговые лозунги Тиски для станков от ООО Яньтай Фумао Машинери: когда точность становится предсказуемой Что делать дальше — конкретные шаги Тиски для станков — не просто зажимное приспособление. Это точка, где заканчивается погрешность и начинается повторяемость. Мы не раз видели, как даже на высокоточном станке с ЧПУ деталь смещалась на 0,03 мм при первом проходе фрезы — из-за микропроскальзывания в стандартных тисках. Такие отклонения не критичны для черновой обработки, но губительны для финишного фрезерования плоскостей, расточки отверстий под подшипники или изготовления калиброванных шаблонов. Решение — не в увеличении усилия зажима, а в системной стабильности контакта: геометрии направляющих, жёсткости корпуса, равномерности распределения силы и адгезии поверхности. Почему проскальзывание возникает — и почему «сильнее затянуть» не работает На практике мы фиксируем три основные причины: Неравномерная деформация корпуса. Дешёвые литые тиски прогибаются под нагрузкой. В результате параллельность губок нарушается уже при 60 % от номинального усилия — и заготовка «выскальзывает» в сторону меньшего зазора; Слишком гладкие или изношенные губки. Поверхность с Ra > 1,6 мкм не удерживает сталь без дополнительных средств — даже при усилии в 8 кН. Мы проверяли: на образце из стали 45 с плоскостью класса 12 проскальзывание началось при 1200 Н·м крутящего момента на фрезе диаметром 25 мм; Отсутствие компенсации теплового расширения. При длительной обработке корпус нагревается, губки теряют контакт, а зажимное усилие падает на 15–20 %. Особенно критично при многочасовых циклах на токарно-фрезерных комплексах. Решение — не в «более мощном рычаге», а в инженерной проработке каждой детали: от материала корпуса до профиля зубчатой рейки и технологии термообработки направляющих. Как выбирают тиски для станков — реальные критерии, а не маркетинговые лозунги Мы консультируем заказчиков уже семь лет. Чаще всего ошибку допускают не на этапе покупки — а на этапе выбора параметров. Вот что реально влияет на результат: Жёсткость на изгиб (не только «тонна зажима»). Указывается в Н·м/мкм. Для станков класса ISO 230-2 уровень 1200–1500 Н·м/мкм — минимальный порог для стабильной работы на скоростях выше 8000 об/мин; Повторяемость позиционирования губок. Допуск не более ±0,005 мм за 100 циклов зажим/отжим. Проверяется на координатно-измерительной машине — не «по ощущениям»; Конструкция крепления к столу. Стандартные Т-образные пазы — не гарантия. Ключевое — наличие двух опорных поверхностей: нижней базы и передней упорной стенки. Только так исключается поворот тисков при ударной нагрузке; Модульность губок. Возможность быстрой замены на самоцентрирующиеся, V-образные или с антискольжением из карбида вольфрама — это не опция. Это снижение простоев на 70 % при смене типоразмеров деталей. Тиски для станков от ООО Яньтай Фумао Машинери: когда точность становится предсказуемой В производственной лаборатории компании мы тестировали тиски серии Q12 в режиме непрерывной обработки заготовок из алюминия 6061 и стали 38Х2МЮА. Результаты: Повторяемость положения губок — ±0,003 мм (при 200 циклах); Падение зажимного усилия при нагреве от 20 до 45 °C — менее 3,2 %; Губки с микрорельефом 0,8 мкм удерживали заготовку при крутящем моменте до 2100 Н·м без проскальзывания; Время замены губок — 47 секунд (без инструмента, только руками). Это достигнуто за счёт трёх решений: цельнолитого корпуса из чугуна GG25 с термообработкой направляющих до HRC 58–62, прецизионной зубчатой передачи с боковым зазором ≤ 0,008 мм и системы двойной базировки на столе станка. Вся сборка проходит контроль по ISO 9001 — не как формальность, а как обязательный этап: каждая партия тисков проходит испытание на жёсткость и герметичность масляной камеры (если используется гидравлический привод). Что делать дальше — конкретные шаги Если вы сейчас работаете с тисками, дающими проскальзывание: Замерьте реальное усилие зажима динамометрическим ключом — сравните с паспортным значением. Разница более 15 % говорит о потере жёсткости; Проверьте плоскостность губок поверочной линейкой и красящим составом. Неравномерный след — признак износа или деформации; Оцените частоту смены заготовок. Если более 5 типоразмеров в смену — обратите внимание на модульные решения с быстросъёмными губками; Запросите протокол испытаний у поставщика: не общие слова о «высокой точности», а цифры по жёсткости, повторяемости и температурной стабильности. Тиски для станков — это не расходник. Это элемент технологической цепочки, где каждый микрометр влияет на выход годных деталей, срок службы инструмента и себестоимость операции. Выбор здесь — не между брендами, а между контролируемым процессом и его имитацией.
-


-


-
-

WhatsApp