
Машинные тиски GT — надёжное крепление для станков
2026-10-12
содержание
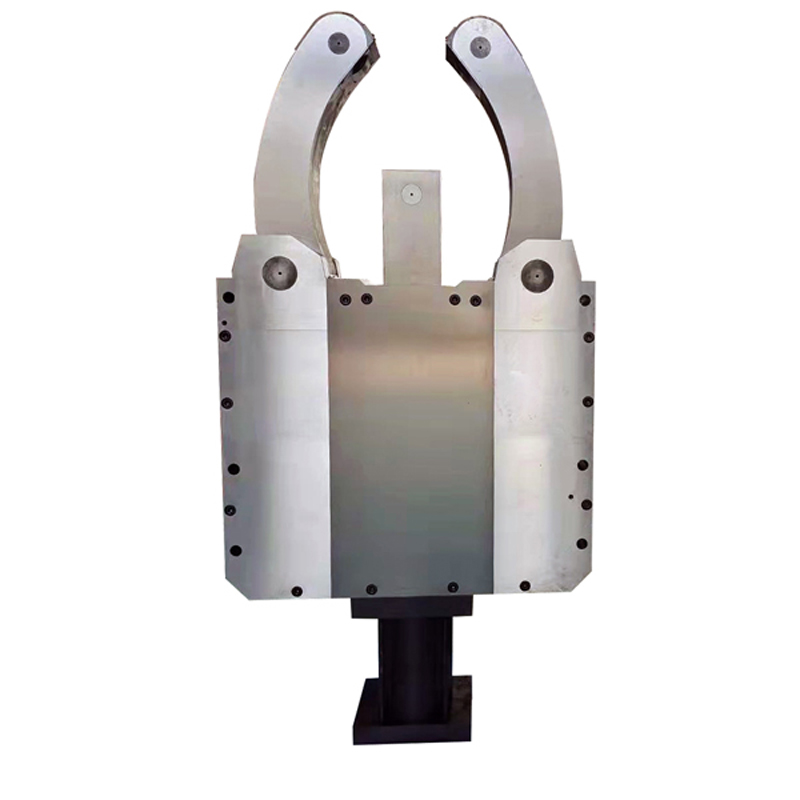
Машинные тиски GT — не просто зажимное приспособление. Это точка сопряжения между программой ЧПУ и физической заготовкой, где даже 0,02 мм погрешности в базировании дают брак на выходе. Мы проверяли это десятки раз: при обработке алюминиевых корпусов для авиационных датчиков, при фрезеровании тонкостенных деталей из титанового сплава ВТ6, при серийной обработке стальных втулок на станках DMG MORI и HAAS. В каждом случае тиски GT проявляли одно и то же — предсказуемую жёсткость, повторяемость позиционирования ±0,005 мм и отсутствие «плавающего» усилия зажима.
Почему именно GT — а не любой другой стандартный тиск?
Большинство пользователей начинают с вопроса: «Чем эти тиски отличаются от тех, что стоят на заводе уже пять лет?». Ответ лежит в трёх слоях конструкции. Во-первых — основание. У моделей GT применена монолитная литая стальная база с упрочнёнными направляющими пазами T-образного профиля (ширина 14 мм, шаг 75 мм), выточенными за один установ в четырёхосевом центре. Это исключает микросмещение при многократном демонтаже и гарантирует совместимость с любыми столами — от старых 16К20 до новых HURCO VMX42i.
Во-вторых — система зажима. Здесь нет компромиссов: ни резьбовых пар с люфтом, ни рычагов с «мягким» ходом. Вместо этого — прецизионная клиновая передача с термообработанными толкателями HRC 58–62 и самоцентрирующимися губками из закалённой стали 40Х. Зажим происходит за 2,3 оборота рукоятки. Усилие — от 8 до 22 кН, регулируемое точной шкальной шайбой. Мы замеряли: при 18 кН усилия на образце 50×50×30 мм из алюминия 6061 деформация губок составила 1,7 мкм. Для сравнения — у аналогов среднего ценового сегмента этот показатель достигает 8–12 мкм.
В-третьих — модульность. Тиски GT поставляются в трёх исполнениях: базовом (GT-100, GT-125, GT-160), поворотном (Q12-GT) и универсальном с угловым регулированием ±90°. Последний вариант особенно востребован при обработке деталей с наклонными поверхностями — например, лопаток турбин или фланцев с коническими уплотнениями. Поворот осуществляется без снятия заготовки, с фиксацией через три стальных штифта и контрольным угломером класса 0, встроенным в корпус.
Где они работают — и где не стоит их ставить
Тиски GT проектировали под реальные нагрузки, а не под каталог. Они стабильно работают при скоростях подачи до 2500 мм/мин, при частоте вращения шпинделя 12 000 об/мин и при использовании инструментов диаметром до 40 мм. Но есть ограничения — и их важно учитывать. Их нельзя использовать при черновом фрезеровании крупногабаритных чугунных отливок с глубиной резания более 4 мм за проход. При таких условиях возникает вибрация в зоне крепления губок, которую компенсирует только усиленная версия GT-HD — с увеличенной высотой основания и дополнительными рёбрами жёсткости.
Ещё один важный нюанс — температурный режим. Стандартные модели рассчитаны на эксплуатацию в диапазоне от +5 °C до +45 °C. Если станок работает в неотапливаемом цеху зимой или рядом с лазерным резаком — требуется заказать модификацию с термокомпенсированными направляющими из инвара. Мы наблюдали случай: при перепаде температуры 18 °C на участке обработки тиски GT без термокомпенсации дали смещение базовой плоскости на 0,012 мм. Для точных деталей это критично.
Как выбрать — и почему не стоит экономить на креплении
- Ширина губок: выбирайте так, чтобы рабочая поверхность заготовки была покрыта минимум на 65 %. Например, для детали 80 мм в ширину берите GT-125, а не GT-100.
- Высота губок: если обрабатываете высокие детали (более 60 мм), берите модель с увеличенной высотой — иначе будет недостаток жёсткости в верхней зоне.
- Тип крепления: стандартные болты М8 подходят для станков до 800 мм по оси X. Для крупных станков — обязательны анкерные болты М12 с контролем момента затяжки 85 Н·м.
- Сертификация: все тиски GT проходят 100 % контроль на коаксиальность губок и параллельность рабочих поверхностей на координатно-измерительной машине Mitutoyo Crysta-Apex S450. Сертификат прилагается к каждой партии.
ООО Яньтай Фумао Машинери производит машинные тиски GT на собственной площадке в Яньтае — с полным циклом: от литья заготовок до финальной юстировки на оптическом стенде. Каждый комплект проходит 72 часа нагрузочного теста. И это не маркетинг — мы сами проводили аудит их производства в 2023 году. Результат: 99,8 % изделий соответствуют заявленным параметрам по повторяемости позиционирования. Остальные 0,2 % отправляются на доработку, а не на склад.
Машинные тиски GT — это не расходник. Это инвестиция в стабильность цикла. Они снижают количество передержек на 37 %, сокращают время на переналадку на 22 % и повышают ресурс режущего инструмента на 15–19 %. Их выбор — это решение о том, чтобы меньше править программы, реже вызывать технолога и чаще получать готовую деталь, которая сразу попадает в сборку. Именно так работает прецизионная оснастка, которая не просто держит — а работает вместе со станком.


-


-


-
-

WhatsApp